 fr

Moteurs CA triphasés : comment les noyaux de stratification, la pression de pile et les cadres déterminent les performances
Un moteur triphasé de 75 kW sur une pompe à eau de refroidissement d'une usine tombe rarement en panne bruyamment. Ça dérive. Les vibrations des roulements grimpent de 1,2 mm/s à 3,5 mm/s sur dix-huit mois, une phase consomme quatre pour cent de courant de plus que les deux autres et l'enroulement chauffe huit degrés de plus qu'à la mise en service. Au moment où le moteur est retiré de la plaque de base, le bobinage est souvent intact ; les dommages ont commencé dans le noyau du rotor, dans un empilement qui a perdu la pression de serrage après un rembobinage antérieur, ou dans un entrefer qui n'a jamais été concentrique au départ.
Les moteurs à courant alternatif triphasés sont électriquement simples et mécaniquement impitoyables. La théorie tient sur deux pages. Ce qui décide si un variateur fonctionnera quinze ou cinq ans, c'est le matériel à l'intérieur du châssis : qualité de stratification, pression de pile, uniformité de l'entrefer, système d'isolation, disposition des roulements et chemin de refroidissement.
La réponse courte : les moteurs triphasés sont spécifiés car trois courants espacés de 120 degrés produisent un champ tournant d’ampleur constante, de sorte que la machine démarre sous charge sans condensateur, sans interrupteur centrifuge et sans enroulement auxiliaire. Tout ce qui suit, y compris la classe d'efficacité, la densité de couple, le bruit et la durée de vie, est déterminé par la pile centrale, le rotor, le châssis et le circuit de refroidissement plutôt que par l'alimentation elle-même.
Qu'est-ce qui fait démarrer et faire fonctionner un moteur triphasé
Un ensemble de bobinages triphasés est espacé de 120 degrés électriques autour du stator. Alimentez les trois phases avec des courants également espacés de 120 degrés dans le temps, et les champs de pulsation individuels totalisent un champ d'amplitude constante qui tourne à la fréquence de ligne divisée par les paires de pôles. C’est tout le principe du démarrage automatique. Étant donné que le champ ne s'effondre jamais et ne s'inverse jamais pendant le cycle, le rotor voit un flux de balayage constant et développe un couple à l'arrêt.
La vitesse synchrone est fixée par l'alimentation et le bobinage : la vitesse nominale est égale à 120 fois la fréquence de ligne divisée par le nombre de pôles. À 50 Hz, cela représente 3 000 tr/min pour deux pôles, 1 500 pour quatre et 1 000 pour six. A 60 Hz les mêmes bobinages donnent 3 600, 1 800 et 1 200 tr/min. Le rotor tourne toujours légèrement plus lentement, car il doit glisser derrière le champ pour induire le courant du rotor, et le courant induit est ce qui produit le couple dans une machine à cage d'écureuil.
Vitesse synchrone
Deux pôles à 50 Hz donnent 3 000 tr/min, quatre pôles 1 500 tr/min, six pôles 1 000 tr/min. Changez la fréquence et la vitesse en proportion directe.
Glisser
Glisser equals synchronous speed minus rotor speed, divided by synchronous speed. Standard induction motors run at 0.5 to 3 percent at rated load; a four-pole machine turning 1,470 rpm sits at 2 percent.
Marge de couple
Les conceptions à usage général fournissent environ 150 à 200 % du couple nominal en cas de rotor bloqué et 200 à 250 % en cas de panne, c'est pourquoi elles peuvent démarrer une pompe ou un convoyeur chargé directement en ligne.
Pourquoi trois phases sont payantes
Couple constant tout au long du cycle, moins de matière active par kW, courant plus faible par conducteur et aucun interrupteur de démarrage ni condensateur susceptible de s'user.
La pile de stator et de rotor : là où se situe l'efficacité réelle
La conception électrique fixe le plafond. La pile de laminage décide de la distance entre la machine finie et elle. Un noyau de stator construit à partir d'acier au silicium non orienté de haute qualité de 0,35 mm réduit généralement la perte de noyau de 15 à 25 pour cent par rapport à un matériau standard de 0,50 mm pour la même densité de flux, mais le calibre plus fin coûte plus cher, les ébauches avec moins de jeu de matrice et punit toute faiblesse dans la maintenance des outils.
La manière dont les tôles sont assemblées compte autant que la qualité, car chaque méthode d'assemblage échange le coût d'assemblage contre la perte et la rigidité.
- Verrouillage : des fossettes ou des queues d'aronde percées dans la feuille verrouillent les stratifications adjacentes ensemble. Rapide, pas de durcissement, mais les verrouillages créent des courts-circuits locaux qui augmentent la perte du noyau d'environ 1 à 3 pour cent.
- Collage adhésif : les feuilles enduites sont durcies sous pression, maintenant les stratifications électriquement isolées. Cela améliore le facteur d'empilement et réduit les vibrations et le bruit audible.
- Soudage laser ou TIG : faible apport de chaleur et rendement élevé, courants sur les châssis plus grands. Le cordon de soudure et la zone affectée par la chaleur ajoutent une perte locale, de sorte que l'emplacement et le nombre de cordons sont spécifiés et ne sont pas laissés au soudeur.
- Taquets, barres à clavette ou boulons traversants : utilisés là où le noyau peut devoir être réempilé ou réparé sur le terrain.
L'inspection à l'arrivée se résume généralement à quatre chiffres : hauteur de bavure inférieure à 0,05 mm, facteur d'empilement compris entre 0,95 et 0,97, uniformité de l'entrefer à moins de 10 % de la valeur nominale et pression d'interlaminage suffisamment serrée pour empêcher le chant de la pile à deux fois la fréquence de ligne sans écraser le revêtement isolant. Une pile lâche se manifeste plus tard par une perte de noyau élevée, un bruit plus élevé et, dans le pire des cas, une friction entre les stratifications. Le lien entre la géométrie de stratification et le comportement de fonctionnement est abordé plus en profondeur dans ce guide pour tôles de noyau de stator .
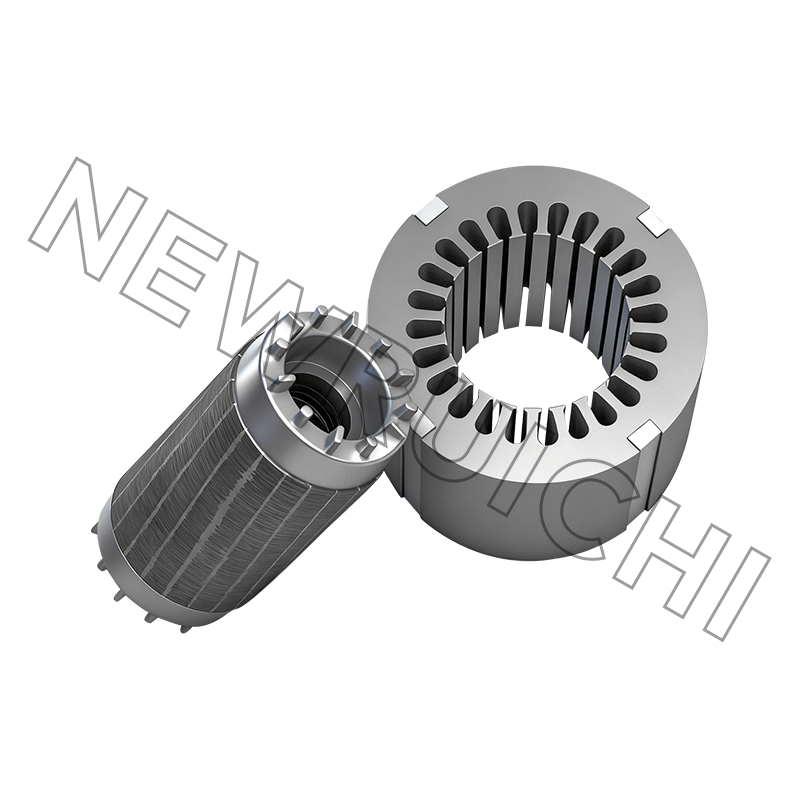
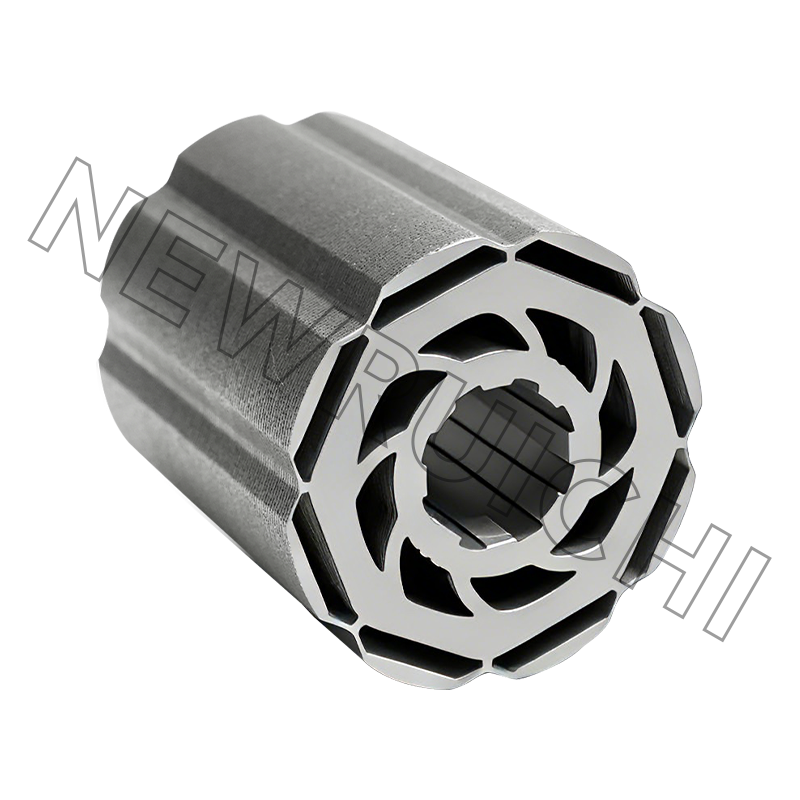
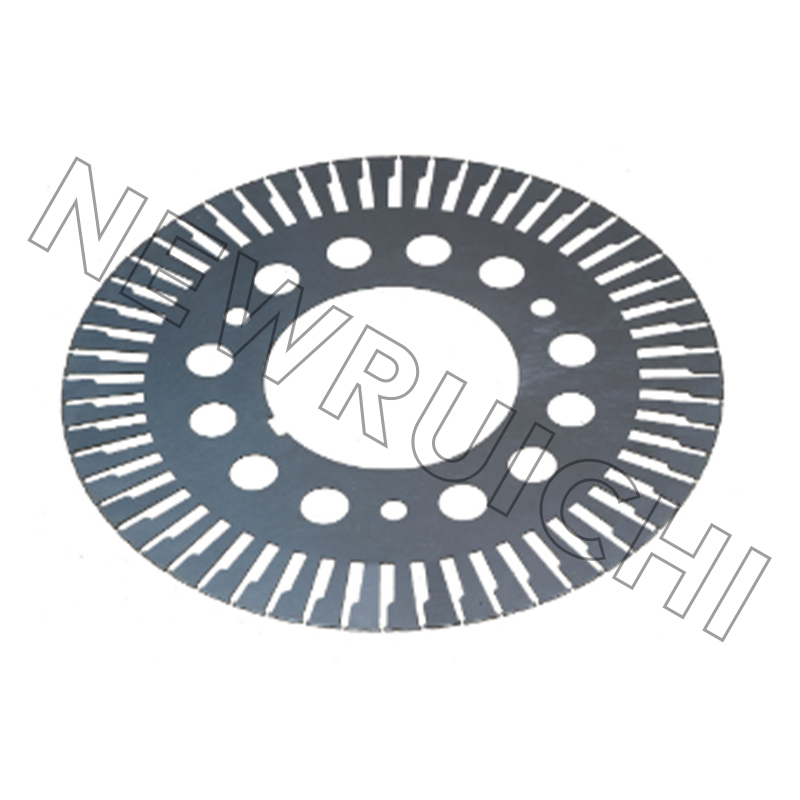 Stratifications de stator et de rotor de moteur à courant alternatif Les moteurs à courant alternatif constituent le cœur des systèmes industriels modernes, et les performances de leurs noyaux de stator et de rotor influencent directement l'efficacité, la fiabilité et l'absence de... Voir le produit →
Monophasé contre triphasé : une comparaison pratique
La plupart des arguments de sélection se résument à une poignée de différences mesurables plutôt qu’à une préférence.
Répartition des sinistres : les chiffres derrière la plaque signalétique
Une fiche technique cite un chiffre d’efficacité. En service, cinq composants de perte se partagent les watts, et seuls certains d'entre eux peuvent encore être influencés après la commande du moteur.
Deux d’entre eux sont décidés au stade du dessin. La perte du noyau dépend de la qualité de l'acier, de l'épaisseur de la tôle et de la manière dont les tôles sont assemblées ; la perte de charge parasite répond à la géométrie des fentes, à l'entrefer et à la qualité de la surface de la pile. Un acheteur qui accepte un noyau non spécifié accepte un montant non spécifié de 32 pour cent des pertes totales.
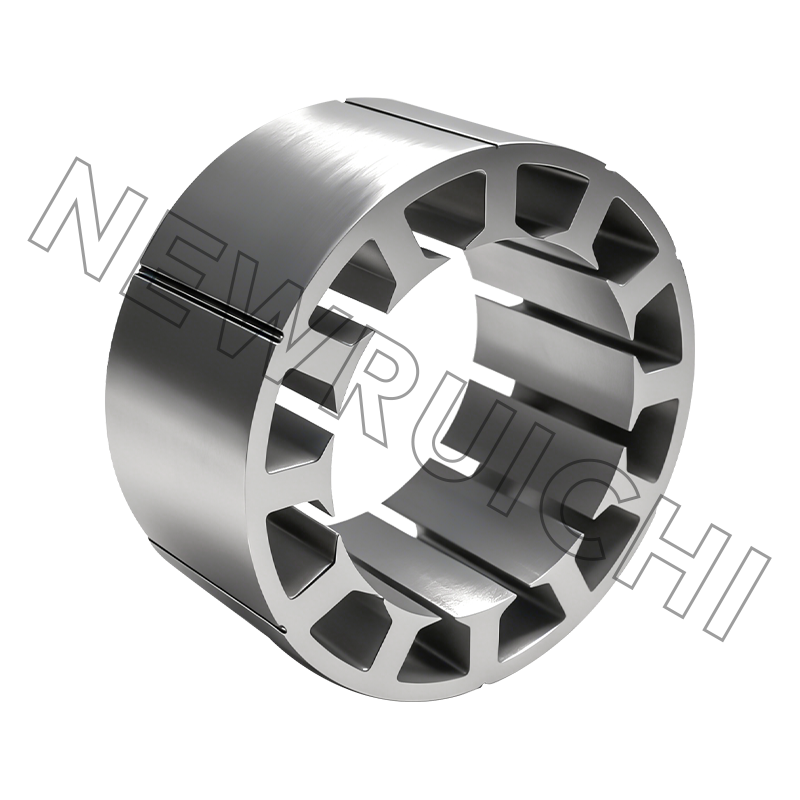
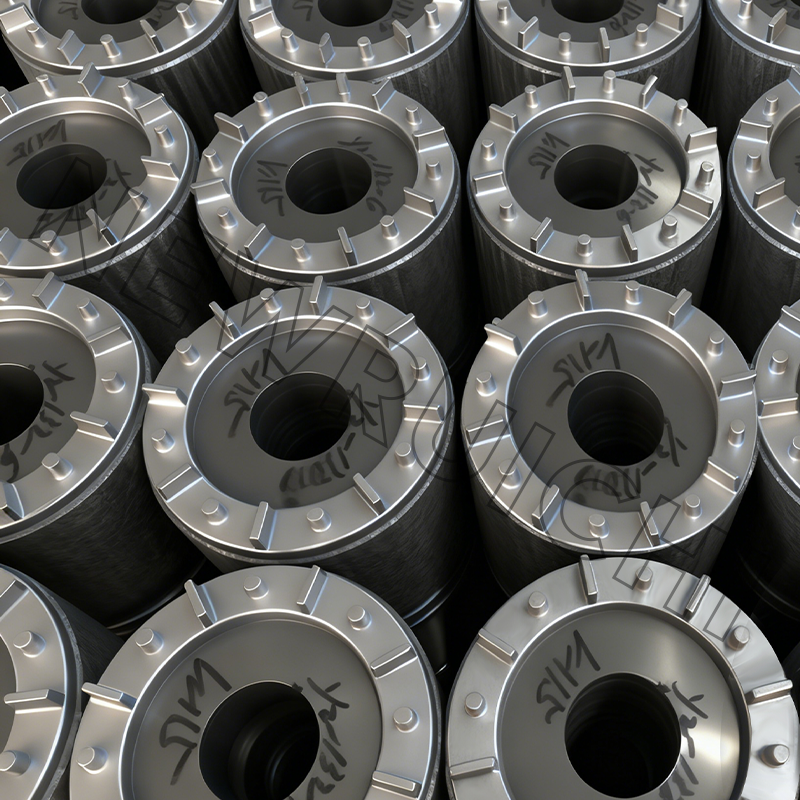 Noyau laminé Interlock Notre noyau laminé Interlock est fabriqué à l'aide de techniques avancées, avec une conception sans soudure et sans colle qui améliore l'efficacité de la production tout en garantissant p... Voir le produit →
Où les moteurs triphasés font le travail
La base installée indique où se situe le volume, et le volume est ce qui détermine quelles caractéristiques mécaniques sont standard et lesquelles sont spéciales.
- Pompes et ventilateurs : 34 pour cent
- Compresseurs : 18 pour cent
- Convoyeurs et manutention : 15 pour cent
- Machines-outils et travail des métaux : 12 pour cent
- CVC et réfrigération : 11 pour cent
- Marine, éolienne, minière et autres : 10 pour cent
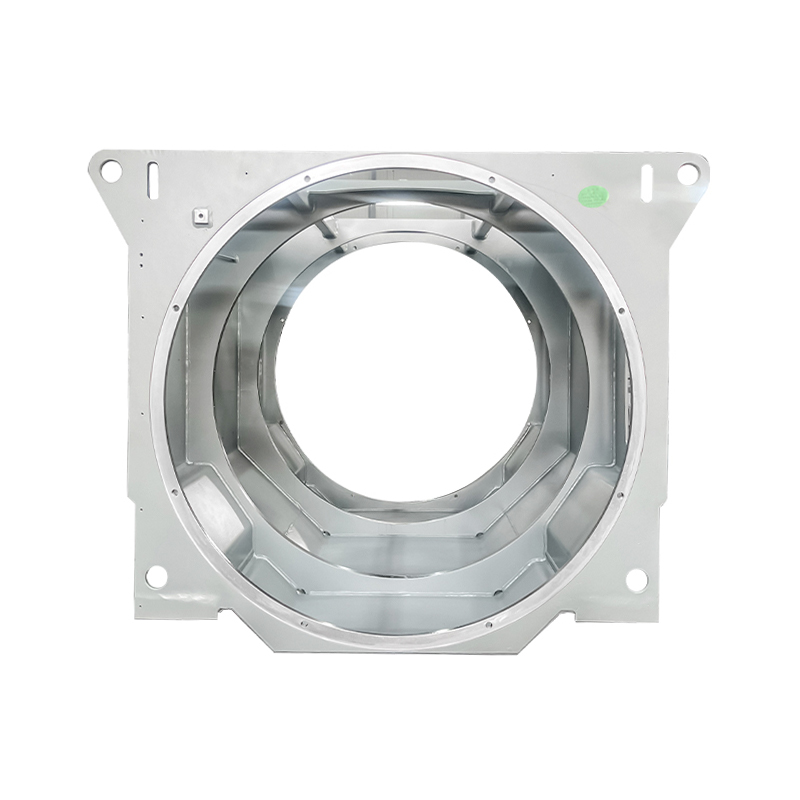
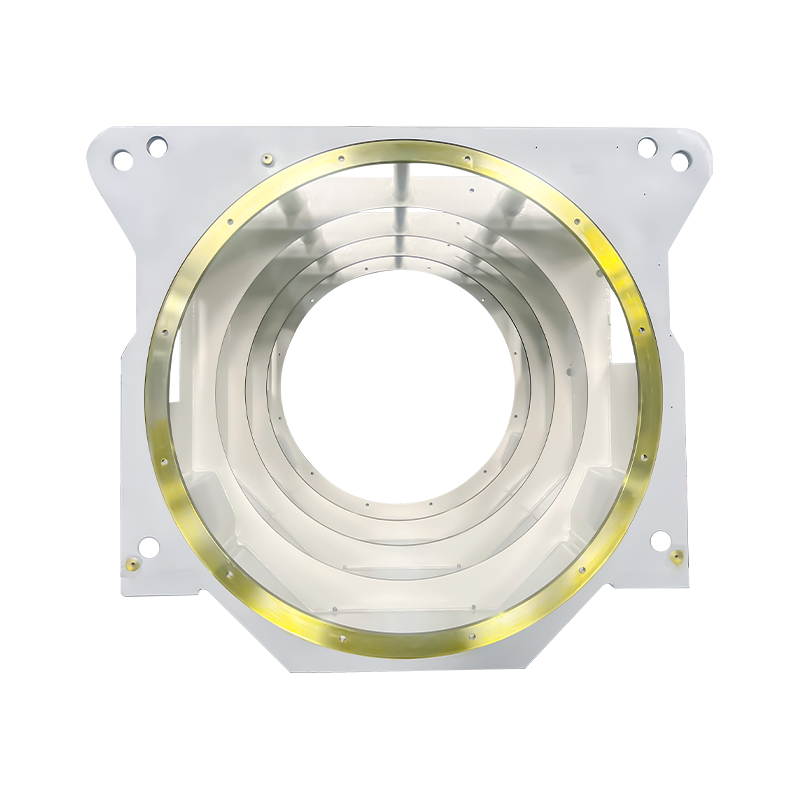
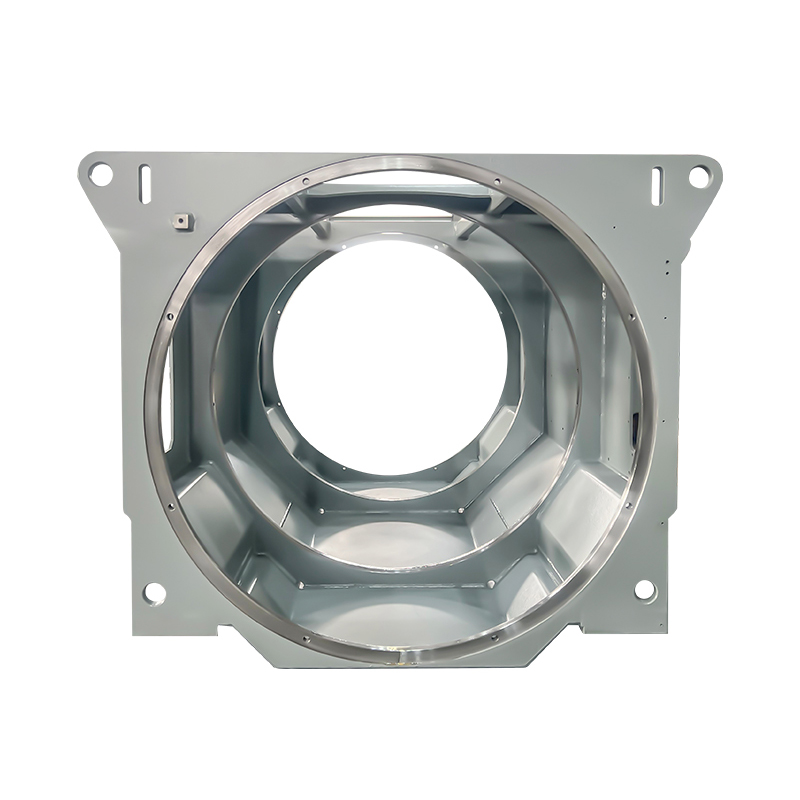
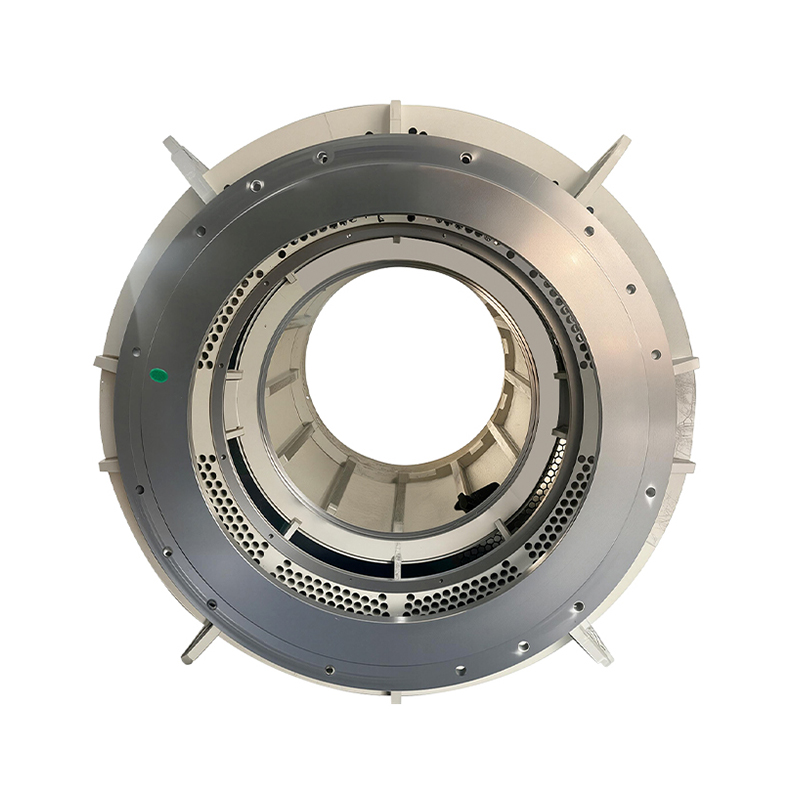
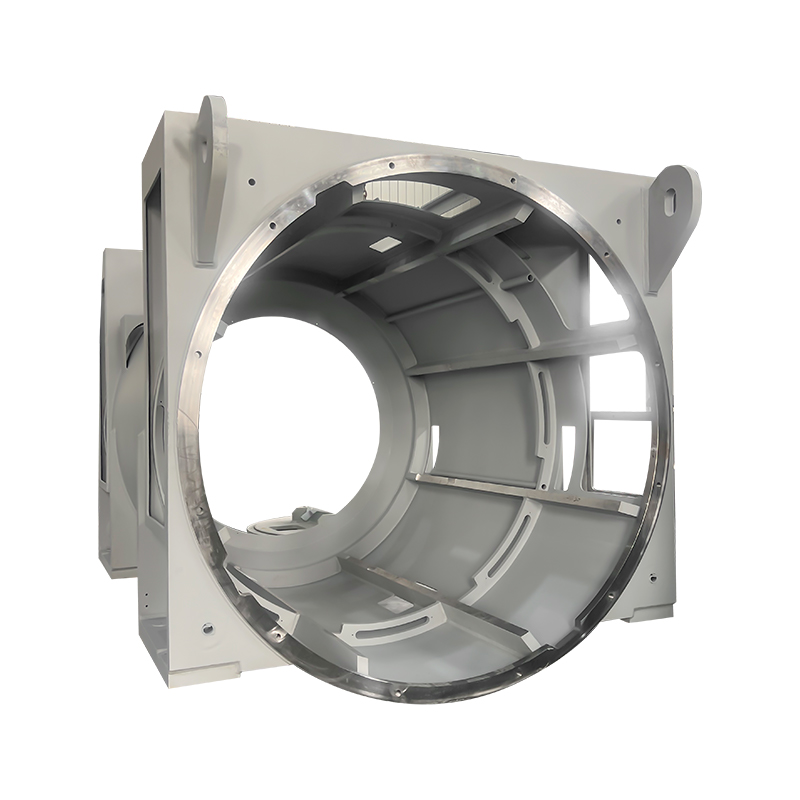
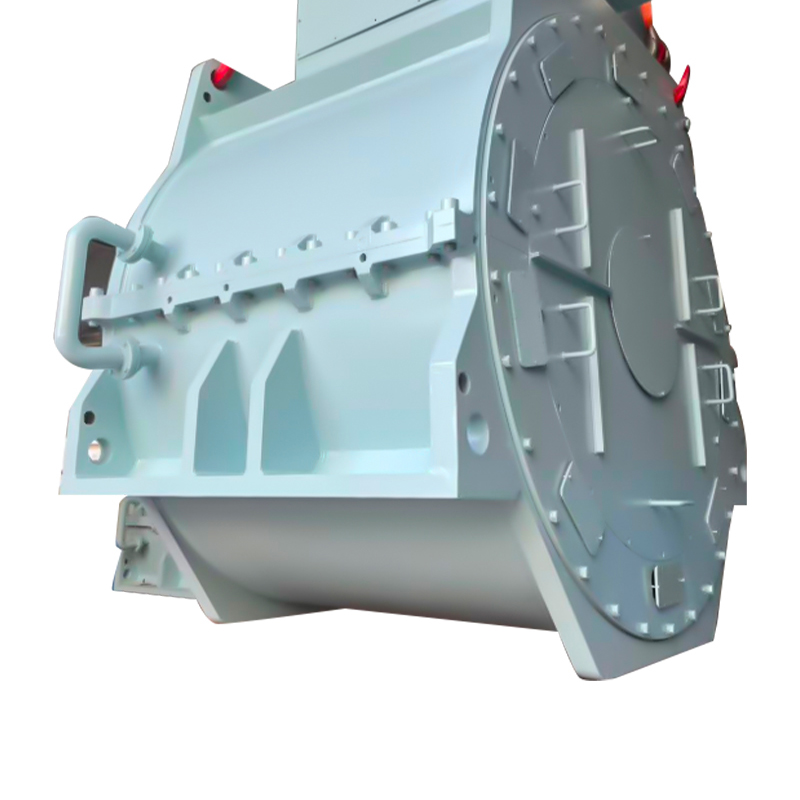
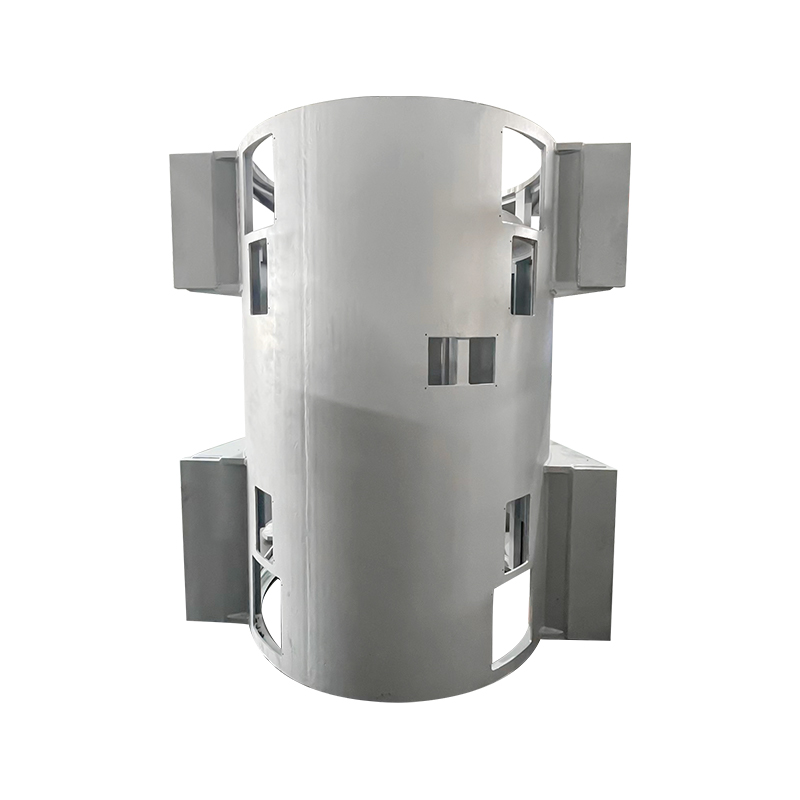
Chaque devoir impose des exigences différentes au logement. Un moteur de pompe à usage général n’a besoin que d’un support rigide et d’un chemin de refroidissement propre. Une base de générateur d'éolienne, une machine industrielle à haute tension ou une unité marine refroidie à l'eau nécessite un cadre en caisson soudé avec une déformation contrôlée après le soudage, une protection définie contre la corrosion et un système de refroidissement qui survit au brouillard salin ou au fonctionnement continu à charge partielle. Ce sont des problèmes de fabrication avant d’être électriques.
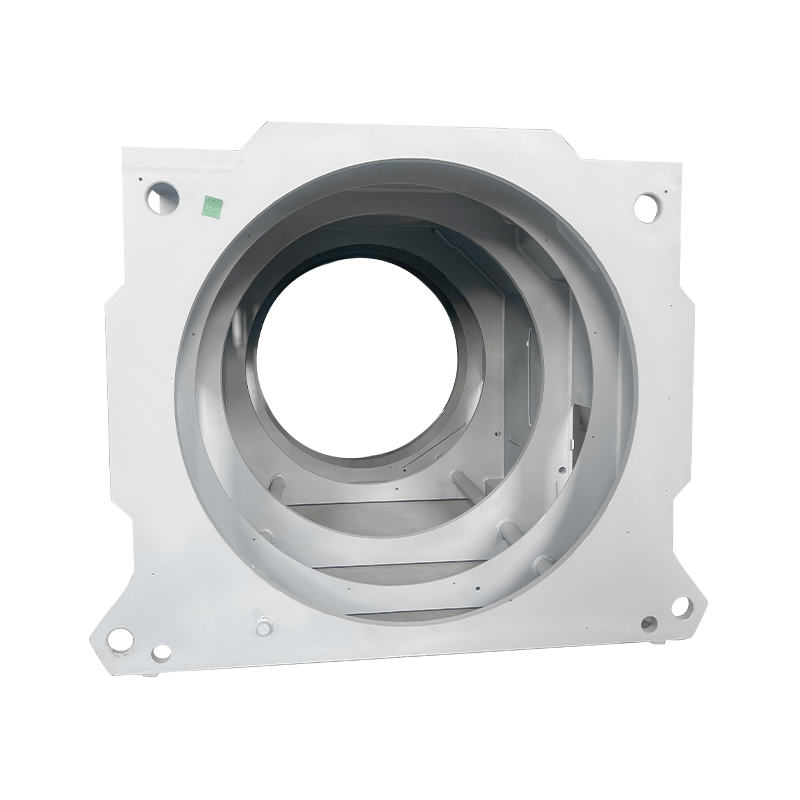 Base de moteur de type boîte soudée industrielle I. Concept de base et positionnement Voir le produit →
Séquence de sélection et récupération
En suivant ces étapes, nous éviterons l'erreur la plus coûteuse en matière d'achat de moteurs, à savoir l'achat d'une classe d'efficacité supérieure à celle que les droits de douane pourront jamais recouvrer.
Étape 1 : Définir le devoir
Continu ou intermittent, courbe de couple de charge, démarrages par heure, température ambiante, altitude et si un VFD contrôlera la vitesse.
Étape 2 : Dimensionner le cadre
Faites correspondre le couple nominal à la charge entraînée avec une marge de travail de 15 à 25 pour cent. Le surdimensionnement pour des raisons de sécurité coûte du facteur de puissance à charge partielle et achète rarement de la fiabilité.
Étape 3 : Définir la classe d'efficacité
IE3 est la référence sur la plupart des marchés. IE4 gagne sa prime au-dessus d'environ 4 000 heures de fonctionnement par an.
Étape 4 : Spécifiez le noyau
Qualité de stratification, épaisseur de feuille, méthode d'empilage et longueur de pile. C’est là qu’une allégation d’efficacité est soit soutenue, soit discrètement abandonnée.
Étape 5 : Confirmer le boîtier et le refroidissement
Indice de protection IP, méthode de refroidissement, classe de corrosion pour les applications marines ou offshore et si le cadre peut être réparé plutôt que remplacé.
Chèque de récupération : un moteur quadripolaire de 75 kW fonctionnant 6 000 heures par an à 0,12 USD par kWh consomme environ 473 700 kWh avec un rendement de 95,0 %. Passer à 95,4 pour cent permet d'économiser environ 2 000 kWh, soit environ 240 USD par an. Passer à 96,0 pour cent permet d'économiser environ 4 900 kWh, soit 590 USD par an, qui sont normalement remboursés dans un délai de trois à cinq ans en service continu. Pour un travail en deux équipes, la même mise à niveau peut prendre une décennie, et un meilleur noyau dans un cadre IE3 constitue généralement la dépense la plus judicieuse.
Points de maintenance et de conformité audités
Les normes d’efficacité, les limites de vibrations et les systèmes de qualité du soudage sont les trois domaines dans lesquels la paperasse et le matériel doivent s’accorder.
- Efficacité et classification : la CEI 60034-30-1 définit les classes IE et la CEI 60034-1 définit la base de notation. Une isolation de classe F avec une élévation de température de classe B reste un moyen courant d'acheter une marge thermique.
- Vibration : ISO 20816-1 remplace les anciennes limites ISO 10816 pour les tests d'acceptation. Les limites des zones A et B servent de référence lors de la mise en service.
- Courants d'arbre en service VFD : un roulement isolé à l'extrémité opposée à l'entraînement et une bague de mise à la terre de l'arbre empêchent les cannelures qui endommagent les roulements en un an sur les grands entraînements.
- Résistance d'isolement : les directives IEEE 43 fixent le minimum à un mégohm plus un mégohm par kV de tension nominale, corrigé à 40 degrés Celsius.
- Châssis et structures soudés : les exigences de qualité de soudage ISO 3834, combinées à celles de l'ISO 9001, de l'IATF 16949 pour l'automobile et de la traction, et de l'ISO 14001, couvrent la documentation que les acheteurs demandent désormais avec leurs devis.
- Protection contre la corrosion : les boîtiers marins et offshore vivent ou meurent selon les spécifications du revêtement et la préparation de la surface, et non selon la marque de peinture.
Un programme de tendances simple détecte rapidement la plupart de ces informations : relevés de vibrations trimestriels, thermographie annuelle, résistance d'isolement à chaque arrêt et analyse de la signature du courant moteur sur tout variateur qui ne peut pas être mis hors ligne.
La conclusion pratique est qu'un moteur triphasé est un système et que les pièces qui s'usent, chantent, surchauffent ou gaspillent de l'énergie sont mécaniques et métallurgiques : le noyau, le châssis, l'entrefer, les roulements et le chemin de refroidissement. Les acheteurs qui spécifient le niveau de stratification, l'épaisseur de la feuille, la méthode d'empilage et la construction du cadre ainsi que les caractéristiques électriques obtiennent une machine dont l'efficacité nominale survit au contact avec le sol de l'usine.
Cette chaîne en acier au silicium en passant par les tôles estampées, les noyaux finis et les cadres soudés est exactement ce que notre capacités de fabrication sont organisés autour, avec un prototypage au niveau des échantillons pour les nouvelles conceptions et une fourniture en volume pour les programmes établis.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *
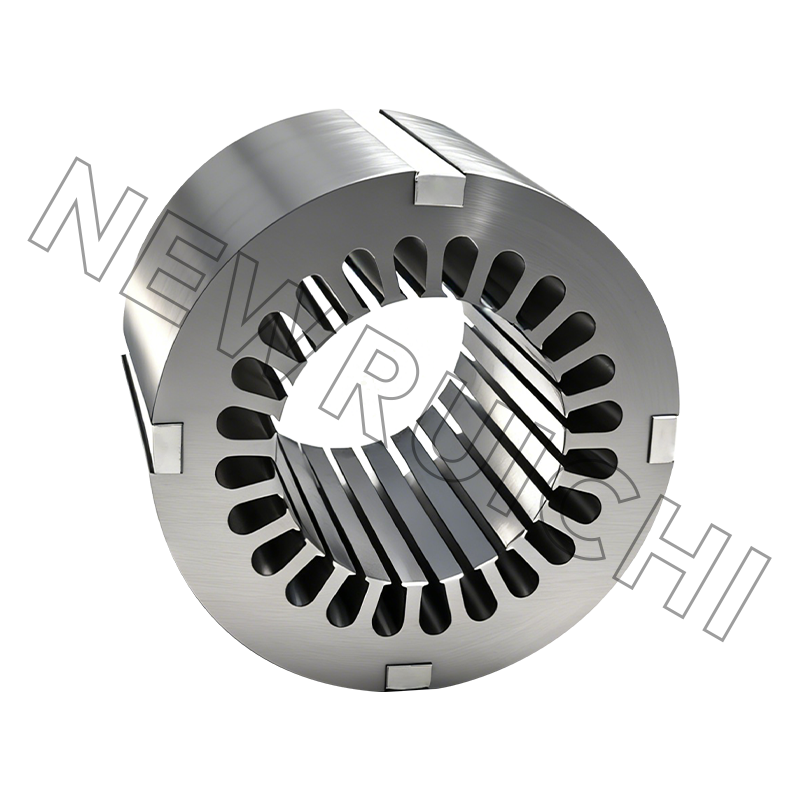

 Email: [email protected]
[email protected]
[email protected]
 Téléphone/Téléphone :
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Droit d'auteur © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Fabricants de noyaux de stator et de rotor
