 fr

Guide des moteurs à courant continu à armature : choix de stratifications, d'enroulements et d'assemblages de noyau
Une ligne de conversion fait fonctionner trois motoréducteurs CC à aimant permanent 24 V à 1 800 tr/min. Après environ 4 500 heures de fonctionnement, une unité commence à produire des étincelles visibles au niveau des boîtiers de brosses et perd environ 6 % de sa vitesse sous la même charge. Les enroulements sont testés propres. La faute réside dans l'armature : un collecteur rainuré, une pile de rotors excentriques de quelques centièmes de millimètre depuis une reconstruction, et des balais posés sur à peine 60 % de leur face.
La conclusion d'abord : l'induit est l'ensemble d'enroulement rotatif qui transporte le courant, coupe le flux de champ et produit un couple. Le collecteur et les balais permettent à ce courant de circuler dans la bonne direction lorsque le rotor tourne. Dans une machine à courant continu, ces pièces sont jugées ensemble, et non une à la fois. Une pile de tôles maintenue dans des limites strictes de bavure et de concentricité ne vaut pas grand-chose si le collecteur est déformé, et un collecteur parfait ne peut pas sauver une pile pleine de courts-circuits interlaminaires.
Ce qui suit est une vue pratique du côté induit d'un moteur à courant continu : le circuit magnétique, l'enroulement, la limite de commutation et la manière dont le noyau est réellement acheté, depuis les échantillons de tôles jusqu'à la livraison en série.
Comment l'armature produit un couple et où la commutation mord
Deux relations expliquent la plupart des mesures sur banc sur un moteur à courant continu à balais, et toutes deux renvoient directement à l'induit.
- Couple : T ≈ k · Φ · Ia, flux de champ multiplié par le courant d'induit.
- FEM arrière : E ≈ k · Φ · ω, qui augmente avec la vitesse et fixe le courant de fonctionnement à une tension d'alimentation donnée.
- Chemin actuel : alimentation, balai, segment de collecteur, bobine d'induit, balai de retour.
- Déplacement : le commutateur inverse le courant de bobine lorsque chaque bobine traverse le neutre magnétique, de sorte que le courant de bobine alterne même si l'alimentation est en courant continu.
- Réaction d'induit : la propre force magnétomotrice de l'armature incline et affaiblit le champ principal et déplace l'axe neutre. À courant élevé, cela apparaît comme des étincelles sur le bord arrière de la brosse et une petite perte de couple par ampère.
Circuit magnétique
Les tôles du rotor et du stator sont empilées à partir d'acier électrique non orienté, normalement de 0,35 mm ou 0,50 mm. Une jauge plus fine réduit les pertes par courants de Foucault mais diminue le facteur d'empilement et augmente le coût par kilogramme, il s'agit donc rarement d'une amélioration gratuite.
Enroulement
Le remplissage en cuivre, le calibre du fil et la longueur d'extrémité de spire déterminent la perte I²R. La classe d'isolation F ou H définit la marge thermique que vous êtes autorisé à utiliser avant que l'enroulement ne soit la partie limitante.
Déplacement
La qualité de la brosse, la pression du ressort, l'excentricité du collecteur et la profondeur de contre-dépouille déterminent la formation d'étincelles. Un faux-rond au-delà d'environ 0,02 mm se manifeste généralement par un bruit de brosse bien avant de se manifester par une panne, c'est pourquoi le défaut ci-dessus a été traçable à 4 500 heures plutôt qu'à 500.
Tension d'induit ou contrôle de champ : décidez avant d'acheter
La plage de vitesse est une décision de contrôle, mais elle contraint la conception de l'induit. Le contrôle de la tension d'induit, utilisé en dessous de la vitesse de base, fournit un couple à peu près constant et une large plage de réglage - le choix habituel pour les convoyeurs, les rouleaux d'alimentation et les axes de positionnement. L'affaiblissement de champ, utilisé au-dessus de la vitesse de base, fournit une puissance à peu près constante, mais la marge de commutation diminue à mesure que le flux diminue et l'alimentation de champ doit rester stable sous charge.
Les entraînements PWM à 20 kHz et plus maintiennent l'ondulation du courant et le chauffage d'armature supplémentaire qui l'accompagne, petits ; en dessous, vérifiez les pertes de brosses et de noyaux à la fréquence porteuse réelle plutôt que de supposer que le numéro de la fiche technique est valable. Les moteurs bobinés en série ne peuvent pas être affaiblis de la même manière, car le champ et l'induit partagent le même courant. Utilisez des entraînements en série ou un contrôle de résistance et acceptez que la régulation de vitesse soit plus douce.
Trois façons de construire la pile de rotors et ce que chacune coûte
Le compromis n’est pas abstrait. Une pile imbriquée permet d'économiser de l'argent en matière d'outillage, mais les encoches créent une saturation locale et un contact métal sur métal. Une pile collée maintient le revêtement isolant intact et mesure généralement la perte de noyau la plus faible, au prix des fixations et du temps de durcissement. Les piles soudées se situent entre les deux et sont choisies lorsque l'intégrité mécanique d'une longue pile compte plus que quelques watts. Lorsque la géométrie du verrouillage est le facteur décisif, le comportement de noyaux lamellés imbriqués dans les assemblages de précision, il vaut la peine d'être revu avant que le dessin ne soit gelé.
Si la conception est encore ouverte, l'achat de tôles de rotor et de stator sur dessin est le moyen le plus rapide de comparer les constructions de pile avant de s'engager dans une matrice.
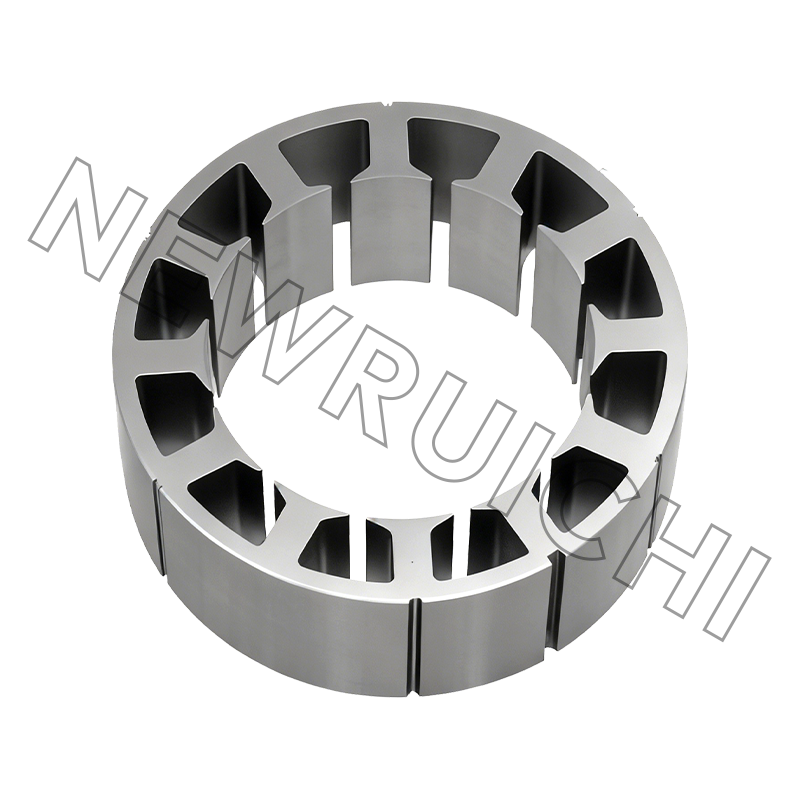
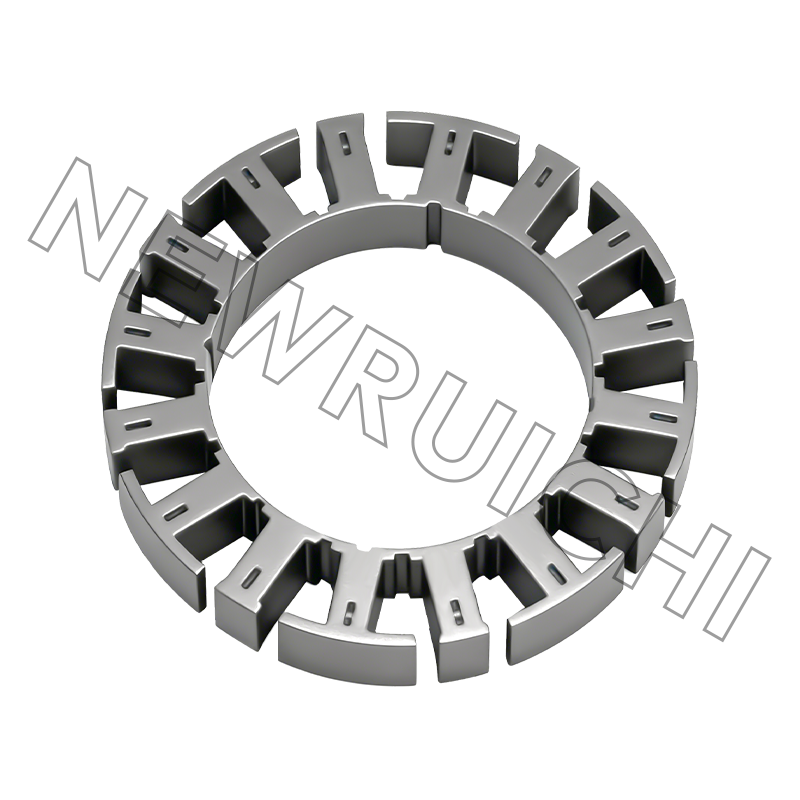
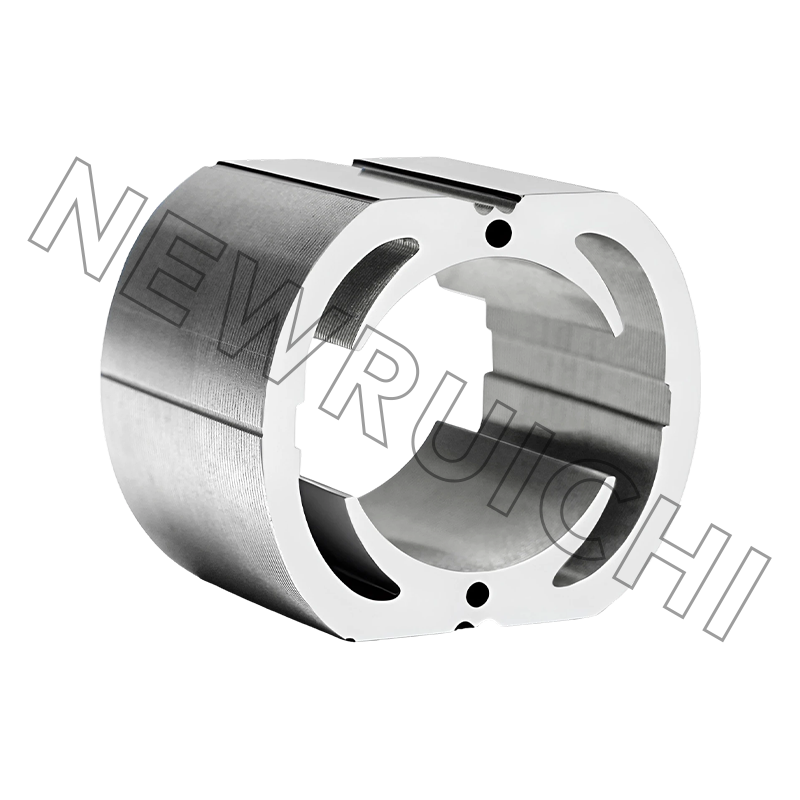
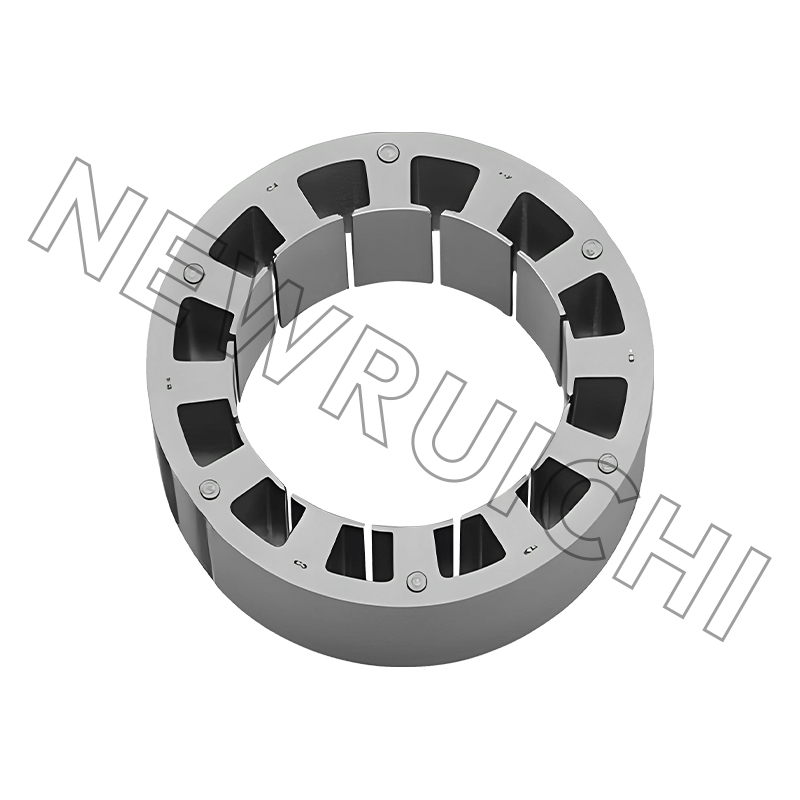 Stratifications du stator et du rotor du moteur à courant continu Les tôles personnalisées du stator et du rotor prennent en charge les comparaisons d'empilements au stade de la conception avant l'engagement de l'outillage, aidant ainsi à évaluer la perte magnétique et l'ajustement de l'assemblage. Voir le produit →
Pertes que vous ne trouverez pas sur la fiche technique
Une fiche technique donne un chiffre d'efficacité à un point de fonctionnement. La répartition entre les mécanismes de perte détermine si l'armature chauffe à mi-charge ou surchauffe à 80 % de sa valeur nominale.
Division indicative dans un petit moteur à courant continu à balais à charge nominale ; Les parts réelles varient en fonction de la densité de flux, de la vitesse et de la qualité de la brosse.
La perte de cuivre évolue avec le carré du courant, donc une surcharge de 10 % ajoute environ 21 % de chaleur en plus dans l'enroulement. C'est pourquoi les pannes de balais et d'enroulements se produisent rarement au courant imprimé sur l'étiquette. La perte de noyau est fixée par la densité de flux, le calibre de l'acier et le nombre de courts-circuits interlaminaires, ce qui signifie qu'une pile avec un revêtement rayé chauffe même à vide - un diagnostic utile lorsqu'un moteur assemblé tourne au ralenti.
Là où les armatures DC brossées gagnent toujours
Le DC brossé n’est pas un héritage partout. Il tient là où une connexion à deux fils, un couple de démarrage élevé et un entraînement à faible coût l'emportent sur l'entretien périodique des balais.
Répartition indicative de la demande typique d'armatures CC brossées, et non une étude de marché.
Chaque segment sollicite l'armature différemment. Les auxiliaires automobiles punissent les cycles thermiques et les vibrations, les unités médicales et de mobilité punissent le bruit acoustique et la stabilité du film de collecteur, et les outils électriques punissent le courant de pointe. Une pile qui convient à l’un convient rarement aux trois sans modifier la qualité de l’acier ou la méthode de construction.
Acheter le noyau : tolérances, tests et risques que vous assumez
| Caractéristique | Exigence typique | Pourquoi c'est important |
|---|---|---|
| Hauteur de bavure de stratification | 0,05 mm ou moins ; 0,03 mm sur piles serrées | Les bavures raccourcissent les stratifications adjacentes et augmentent la perte de noyau |
| Diamètre extérieur du rotor et alésage de l'arbre | Par dessin, généralement ±0,05 mm | Définit l'entrefer et l'ajustement de l'arbre ; l'excentricité se manifeste sous forme de vibration |
| Longueur de la pile | Généralement ±0,2 mm | Modifie la constante de flux et de couple d'une unité à l'autre |
| Facteur de cumul | 0,95 à 0,98 selon la version | Un facteur inférieur signifie plus de cuivre pour le même couple |
| Isolation interlaminaire | Aucun dommage visible au revêtement | Le revêtement rayé crée des courts-circuits et des points chauds locaux |
| Angle d'inclinaison | Par dessin, généralement un pas de fente | Une inclinaison incorrecte augmente le couple d'engrenage et le bruit audible |
| Faux-rond du collecteur après assemblage | 0,02 mm ou mieux | Contrôle directement les étincelles et la durée de vie des balais |
Là où le risque d’achat s’accumule réellement, c’est en amont du tirage. Cinq échecs sont à l’origine de la plupart des conflits que nous constatons :
- Nuance d'acier remplacée par une nuance non orientée moins chère avec des pertes plus élevées.
- Des éclaboussures de soudure ou des verrouillages recollés qui aplatissent la pile et raccourcissent les laminages.
- Dommages au revêtement dus à la manipulation en vrac avant que la pile ne soit collée.
- Matériau fourni non recuit, ce qui élimine la perte de noyau sans changer une seule dimension.
- Lots mélangés dans une pile, apparaissant sous forme de dispersion d'unité à unité dans le tirage actuel.
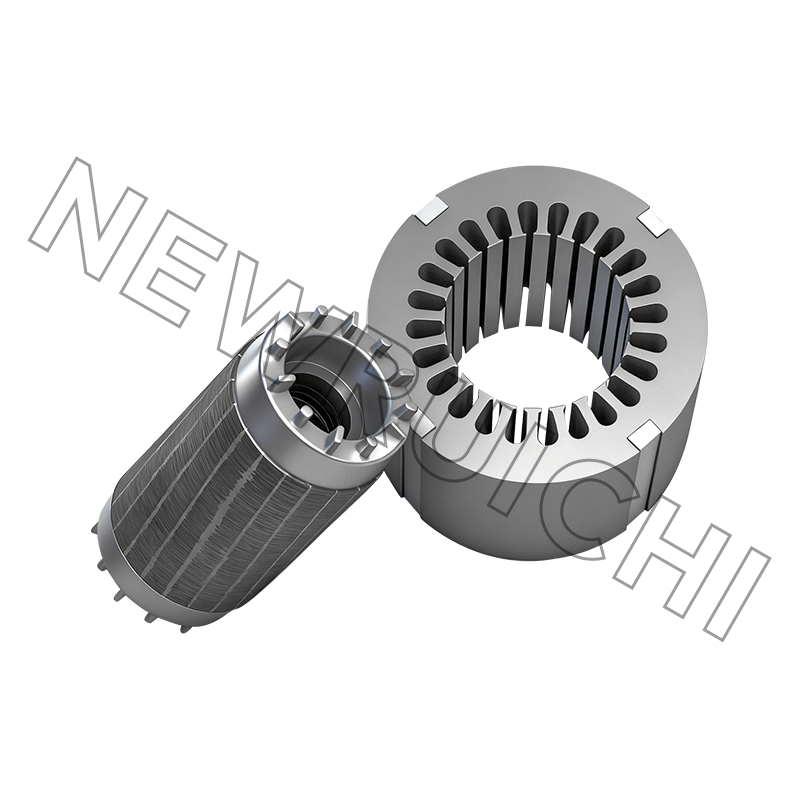
Pour les programmes en volume, l'achat d'une pile finie plutôt que de feuilles volantes transfère ces risques au fournisseur et supprime la variation de longueur de pile de votre chaîne d'assemblage.
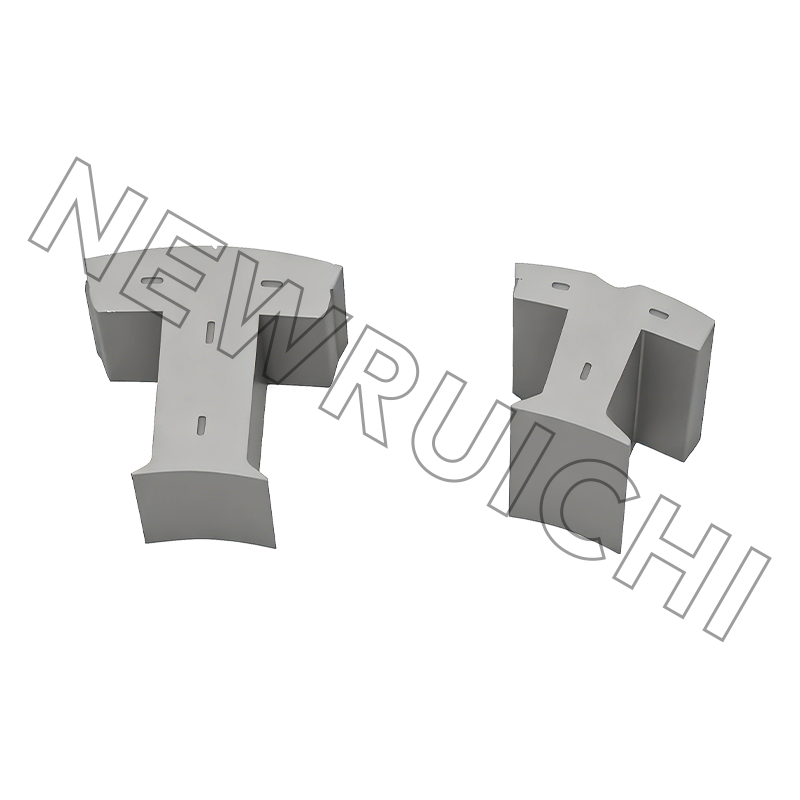
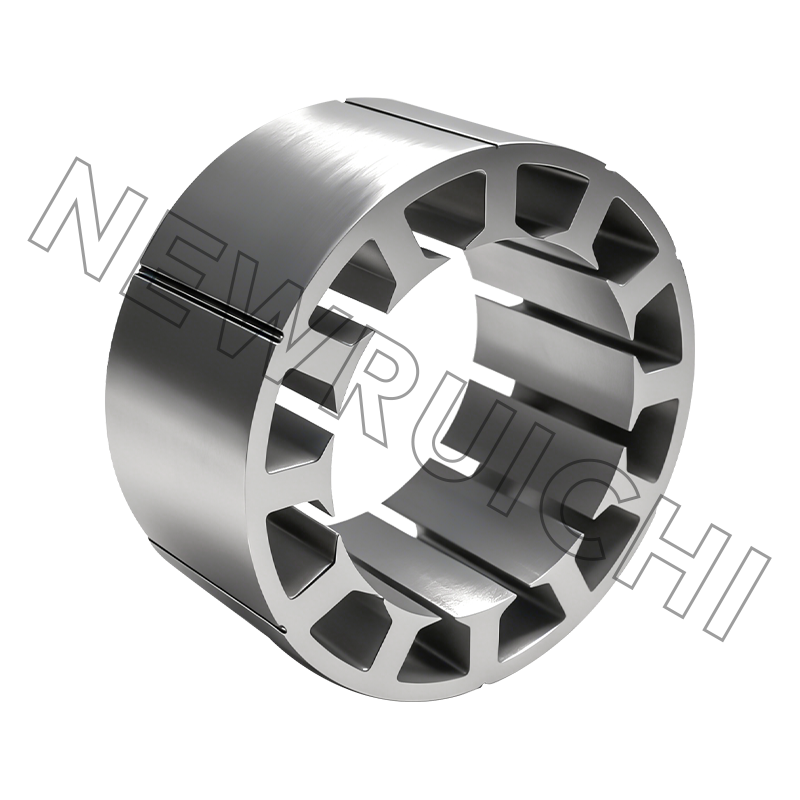
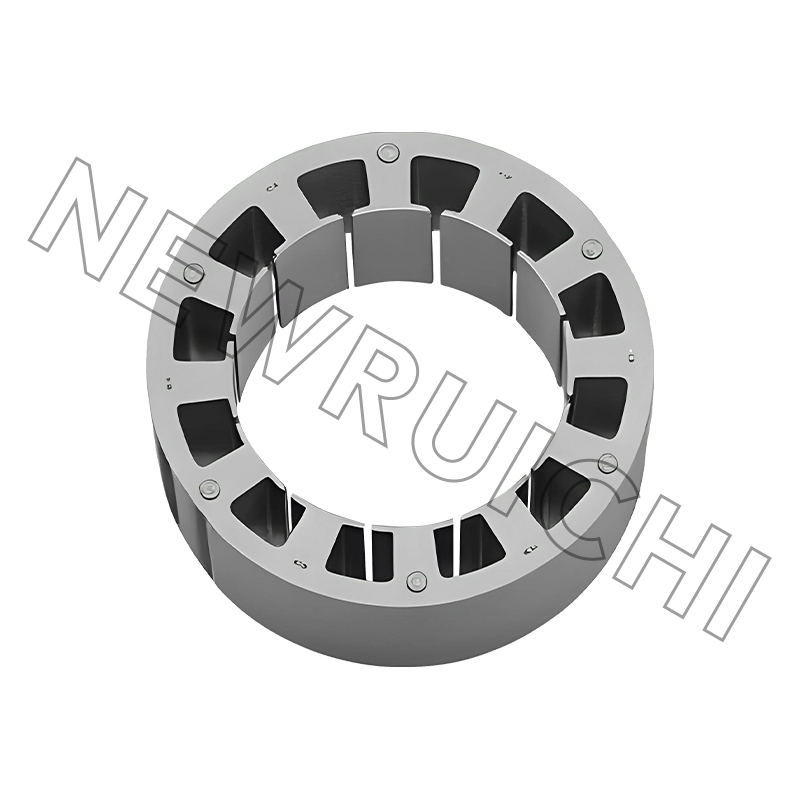 Ensembles de stator et de noyau de rotor de moteur à courant continu Les assemblages de noyaux laminés finis conviennent aux programmes de moteurs de volume en transférant le risque d'empilement au fournisseur et en réduisant la variation de longueur d'empilage sur la chaîne d'assemblage. Voir le produit →
De l’échantillon à la série : une séquence qui tient
1. Revue des dessins et de l’acier.
Confirmez le calibre, la qualité, le poids du revêtement et la constitution de la pile avant de couper un matériau.
2. Échantillons découpés au laser.
Quelques centaines de pièces, sans outillage, livrées alors que la conception est encore en mouvement.
3. Essai de pile et de liaison.
Mesurez le facteur d'empilement atteint et la longueur de l'empilement par rapport au dessin.
4. Test d'ajustement, d'essorage et thermique.
Entrefer, faux-rond, échauffement à charge nominale et comportement des balais au niveau du collecteur.
5. Outillage volumétrique.
Matrice d'estampage ou lot laser, selon la quantité et le risque de changement.
6. Premier article et documentation.
Rapport dimensionnel, certificats de matériaux et PPAP lorsque le programme est automobile.
Les échantillons découpés au laser vous permettent également de tester un changement de nuance d'acier avant de vous engager dans une matrice. Une nuance de 0,35 mm qui mesure une perte de noyau plus faible peut ou non justifier le coût supplémentaire par kilogramme, et un essai en pile répond à cette question en une semaine plutôt qu'en un quart.
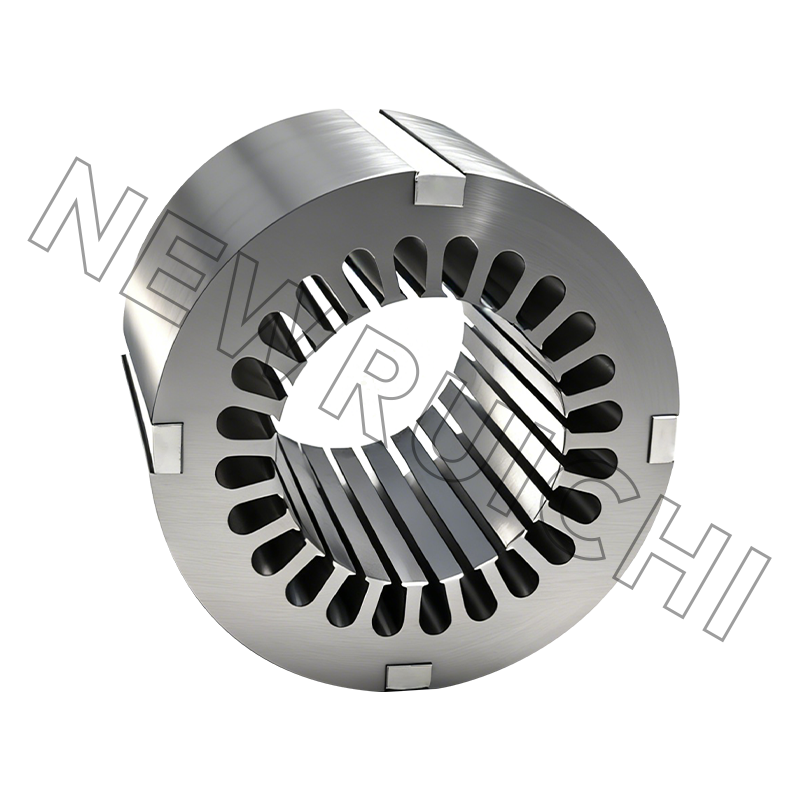
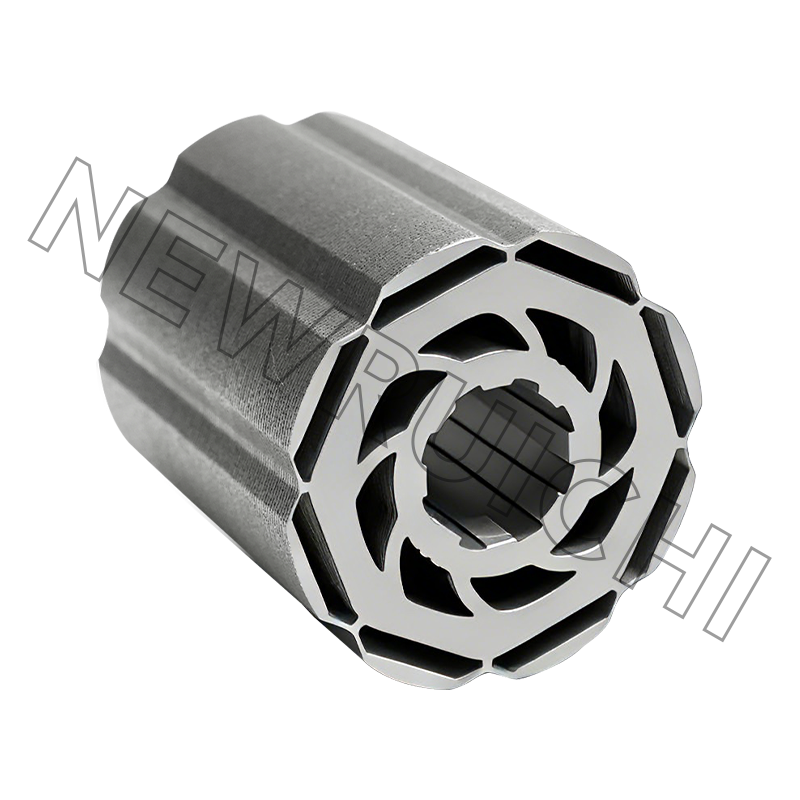
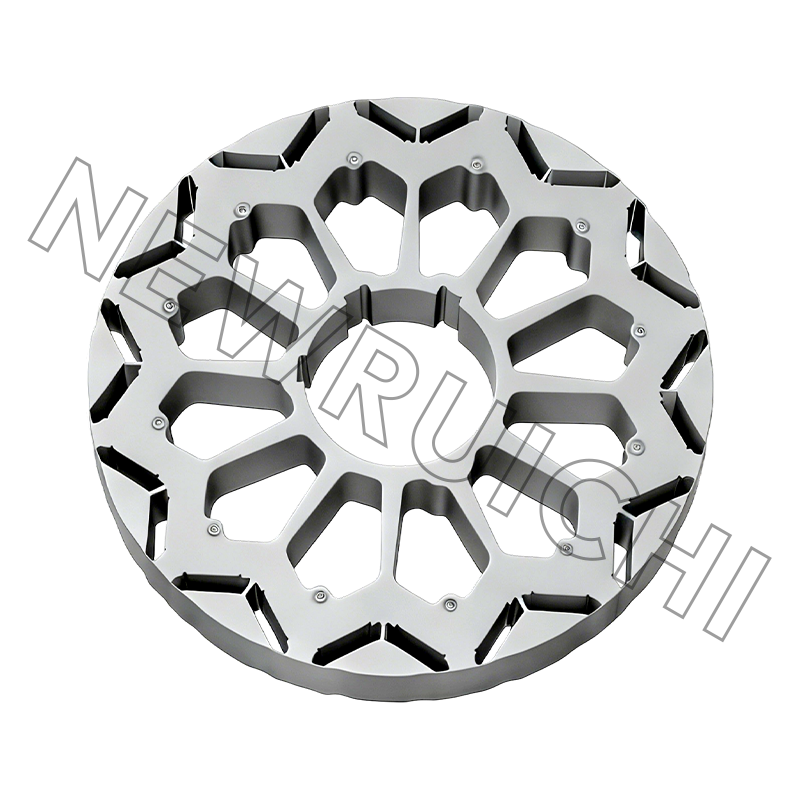
 Échantillons de stratification de stator et de rotor découpés au laser Des échantillons de laminage personnalisés découpés au laser permettent de réaliser des contrôles précoces de conception de moteurs et des essais de qualité d'acier avant l'engagement de la matrice et la production en volume. Voir le produit →
Au-delà de l’étape de l’échantillon, c’est lors de la fabrication du laminage et du noyau — refendage de l’acier, estampage ou découpe laser, recuit si spécifié, empilage par verrouillage, adhésif ou soudure et inspection finale — que les dates de livraison sont gagnées ou perdues. Cela vaut la peine de parcourir ce flux une fois avec le fournisseur avant le premier bon de commande, pas après.
Notes de maintenance et de conformité
- Inspectez les balais à la moitié de leur durée de vie prévue, et non en cas de panne.
- Un film collecteur uniforme de couleur chocolat est sain ; un film inégal indique une contamination ou une mauvaise qualité de brosse.
- Maintenez la pression du ressort conformément aux spécifications. La basse pression glace le collecteur, la haute pression use rapidement les balais.
- Nettoyer avec un solvant compatible avec l'isolation du bobinage ; conduit la poussière de carbone.
- Conservez les noyaux empilés au sec et emballés, car la rouille interlaminaire se comporte exactement comme un court-circuit électrique.
Du côté de la conformité, les noyaux de moteur pour les programmes automobiles s'inscrivent généralement dans un système de qualité IATF 16949, les noyaux industriels généraux sous ISO 9001 et les cadres et bases soudés sous ISO 3834, avec une gestion environnementale conforme à ISO 14001. Ces certificats importent moins sous forme de papier que comme raison pour laquelle les rapports de premier article, les certificats de matériaux et les notifications de modification arrivent sans être recherchés.
Rien de tout cela ne complique l’armature. Cela le rend spécifique : qualité d'acier, construction de la pile, limite de bavure, faux-rond du collecteur. Réglez ces quatre-là et le problème des étincelles de 4 500 heures cessera d'être un mystère.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *

 Email: [email protected]
[email protected]
[email protected]
 Téléphone/Téléphone :
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Droit d'auteur © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Fabricants de noyaux de stator et de rotor
